

Bioreaktorin hinta ei tarkoita vain säiliön hintaa. Jos arvioisin järjestelmää solulihan tuotantoon, tarkastelisin ensisijaisesti viittä seikkaa: kokoa, materiaalia, ohjauslaitteistoa, sekoitusta ja hapensiirtoa sekä skaalaussuunnitelmaa.
Lyhyesti tiivistettynä:
- Pieni 50 litran laboratoriobioreaktori voi maksaa noin 7 000–9 000 USD
- Suuri, yli 5 000 litran järjestelmä voi maksaa 300 000 USD tai enemmän
- Ruostumaton teräs tarkoittaa usein suurempia alkuinvestointeja sekä puhdistus- ja sterilointijärjestelmiä
- Kertakäyttöiset yksiköt voivat pienentää alkuinvestointia, mutta kertakäyttöpusseista aiheutuu jatkuvia kuluja
- Paremmat anturit ja automaatio lisäävät kustannuksia, mutta ne voivat vähentää työvoimatarvetta ja pienentää erähävikin riskiä
- Mittakaavavalinnalla on suuri merkitys: yksi suuri säiliö, useampi pienempi tai jatkuvatoiminen järjestelmä voivat kukin muuttaa kustannusrakennetta hyvin eri tavoin
- Eräs lähdeartikkelin malli viittaa siihen, että jatkuvatoiminen prosessi voisi leikata CapEx- ja OpEx-kuluja 55 % 10 vuoden aikana
Toisin sanoen: hankintahinnaltaan edullisin bioreaktori ei aina ole käyttökustannuksiltaan edullisin järjestelmä.
Tohtori Marianne Ellis: Suuren mittakaavan bioreaktorien ja bioprosessien suunnittelu solulihalle
sbb-itb-c323ed3
Nopea vertailu
| Kustannustekijä | Miten se vaikuttaa kustannuksiin | Mihin kiinnittää huomiota |
|---|---|---|
| Koko ja työtilavuus | Suurempien säiliöiden hankinta, asennus, lämmitys, jäähdytys ja käyttö maksavat enemmän | Tilat, hyödykkeet, solutiheys |
| Materiaali ja rakenne | Ruostumaton teräs ja kertakäyttöiset muovibioreaktorit siirtävät kustannuksia eri tavoin | Puhdistus, kertakäyttötarvikkeet, kontaminaatioriski |
| Ohjaus ja anturit | Korkeampi automaatiotaso vaatii suurempia alkuinvestointeja | Kalibrointi, työvoima, erien tasalaatuisuus |
| Sekoitus, happi ja lämpö | Puutteellinen suunnittelu voi lisätä energiankulutusta ja prosessiongelmia | Leikkausrasitus, hapentarve, jäähdytyskuorma |
| Skaalaussuunnitelma | Panos-, rinnakkais- ja jatkuvatoimiset järjestelmät muuttavat kukin pitkän aikavälin kustannuksia | Riskin hajauttaminen, seisokit, kokonaistuotanto |
Jos tämä pitäisi tiivistää yhteen lauseeseen, se kuuluisi näin: bioreaktorin kustannukset muodostuvat bioreaktorin suunnitteluvalinnoista, jotka määrittävät sekä hankintahinnan että päivittäiset käyttökustannukset.
Mitä bioreaktorin kustannukset todellisuudessa sisältävät
Bioreaktorin kustannuksilla tarkoitetaan täysin asennettua järjestelmää, ei pelkkää säiliötä. Solulihan tuotannossa kustannukset voivat nousta nopeasti, kun reaktorin on suoriuduttava suuresta solutiheydestä ja steriilistä toiminnasta.
Kustannukset jakautuvat kahteen pääryhmään. Investointimenot (CapEx) kattavat alkuvaiheen hankinnat: säiliön, automaatiolaitteiston, anturit, putkiston, kaasulinjat, asennuksen ja kalibroinnin. Ruostumattomasta teräksestä valmistettujen järjestelmien yhteydessä tarvitaan myös CIP- ja SIP-infrastruktuuri. Käyttömenot (OpEx) kattavat päivittäiset käyttökustannukset: elatusaineet, energian, veden, työvoiman, uudelleenkalibroinnin ja varaosat. Suuri osa näistä kustannuksista määräytyy suunnitteluvalintojen perusteella, minkä vuoksi seuraavat viisi tekijää ovat ratkaisevan tärkeitä.
| Kustannusluokka | Tyyppi | Esimerkkejä |
|---|---|---|
| Säiliö ja laitteisto | CapEx | Ruostumattomasta teräksestä valmistetut säiliöt, sekoittimet, moottorikäytöt, kertakäyttökotelot |
| Automaatio ja ohjaus | CapEx | PLC-järjestelmät, PID-säätimet, HMI-kosketusnäytöt |
| Kulutustarvikkeet | OpEx | Elatusaineet, kertakäyttöpussit, vaahdonestoaineet, kaasut (O₂, CO₂, N₂) |
| Käyttöhyödykkeet | OpEx | Sähkö lämmitykseen/jäähdytykseen, vesi CIP-/SIP-prosesseihin, höyryntuotanto |
| Ylläpito | OpEx | Anturien uudelleenkalibrointi, tiivisteiden vaihdot, suodattimien vaihdot, työvoima |
Kolme keskeistä käsitettä on syytä huomioida ennen näihin viiteen tekijään perehtymistä.
Työtilavuus on bioreaktorin sisällä olevan nesteen määrä. Se on tavallisesti 70–80 % säiliön kokonaistilavuudesta [1][2], ja se vaikuttaa sekä säiliön kokoon että vaadittavaan toimitilatilaan.
Hapensiirto kuvaa sitä, kuinka tehokkaasti happi kulkeutuu soluille. Jos siirto on heikkoa, saman tuloksen saavuttamiseksi saatetaan tarvita suurempi ja kalliimpi reaktori [2].
Prosessinohjaus tarkoittaa pH:n, lämpötilan ja liuenneen hapen automatisoitua valvontaa ja säätöä [1][2]. Parempi ohjaus kasvattaa CapEx-kustannuksia, mutta se voi vähentää erien epäonnistumisriskiä ja työvoimatarvetta.
1. Bioreaktorin koko ja työtilavuus
Koko on yksi selkeimmistä bioreaktorin kustannusajureista. Työtilavuuden kasvaessa säiliöstä tulee kalliimpi, ja samalla kasvavat kaasunsiirron, lämmityksen, jäähdytyksen, steriloinnin, antureiden ja ohjausjärjestelmien kustannukset. Yksinkertaisesti sanottuna koko määrittää suunnan lähes kaikille muille kustannuspäätöksille.
Vaikutus CapEx-kustannuksiin
Suuremmat säiliöt eivät ole pelkästään hankintahinnaltaan kalliimpia. Niiden integroiminen tuotantotilaan vaatii myös enemmän resursseja. Kaupallinen tuotanto vaatii usein tuhansien litrojen vetoisia reaktoreita, mikä nostaa alkuinvestoinnit huomattavasti laboratorio- tai pilottijärjestelmien tasoa korkeammalle[2].
Tässä on kyseessä myös käytännöllinen kompromissi. Yhden erittäin suuren reaktorin hankkimisen sijaan jotkut tuottajat käyttävät useita 100–1 000 litran säiliöitä. Tämä voi samanaikaisesti alentaa alkuvaiheen investointikustannuksia sekä teknistä riskiä[2]. Se on suoraviivaisempi ratkaisu tiimeille, jotka haluavat skaalautumisvaraa sitomatta kaikkia pääomiaan yhteen jättimäiseen järjestelmään.
Vaikutus OpEx-kustannuksiin
Suuremmat työtilavuudet voivat laskea kilogrammakohtaisia kustannuksia tietyissä tuotantoympäristöissä. Se ei kuitenkaan tarkoita, että päivittäinen käyttö muuttuisi kokonaisuudessaan edullisemmaksi. Suuremmat järjestelmät vaativat yleensä enemmän energiaa lämpötilan ja prosessin ohjaukseen, enemmän elatusaineita sekä enemmän työvoimaa käyttöön ja ylläpitoon.
Myös ohjaus vaikeutuu tilavuuden kasvaessa. Suuremmassa mittakaavassa hapen, ravinteiden ja aineenvaihduntatuotteiden gradientteja on haastavampi hallita[2]. Kun olosuhteet vaihtelevat säiliön sisällä, prosessin tehokkuus voi heikentyä vastaavasti.
Suuritiheyksinen tuotanto
Suuritiheyksisessä tuotannossa tavoitellaan usein yli 1×10^7 solua/ml solutiheyksiä[2]. Tämä osoittaa, mihin suuret järjestelmät pystyvät, mutta myös sen, kuinka paljon pääomaa tavoitteen saavuttamiseen sitoutuu. Monille tuottajille parempi ratkaisu on käyttää pienempiä astioita ja ajaa niitä suurella tiheydellä sen sijaan, että sitouduttaisiin varhaisessa vaiheessa massiiviseen infrastruktuuriin.
| Käyttötilavuus | Tyypillinen käyttö |
|---|---|
| 50 litraa | T&K ja varhaisen vaiheen kehitys[1] |
| 100–1 000 litraa | Scale-out-laitokset; matalamman pääomakustannuksen (CapEx) polku[2] |
| 1 000–5 000 litraa | Pilotti- ja teollinen mittakaava[1] |
| 5 000+ litraa | Suuret teolliset järjestelmät[1] |
Kun koko on määritetty, materiaali ja rakennestandardi määräävät, kuinka kalliiksi itse astia muodostuu.
2. Reaktorin materiaali ja rakennestandardi
Materiaalivalinta on yksi keskeisimmistä bioreaktorin kustannuksia nostavista tai laskevista tekijöistä. Ruostumaton teräs, kertakäyttöiset polymeerijärjestelmät ja lasi tarjoavat kukin erilaisen yhdistelmän alkuinvestointeja, käyttökustannuksia ja päivittäistä riskiä. Tämän lisäksi materiaalin valinnan jälkeen rakennestandardi alkaa määrittää sterilointitarpeita, huoltotöitä ja varaosakustannuksia.
Vaikutus CapExiin
Lasijärjestelmät ovat yleensä edullisin vaihtoehto. Niitä käytetään useimmiten pöytä- ja laboratoriomittakaavassa, tyypillisesti noin 3–50 litran tilavuuksissa [1].
Kun siirrytään suurempiin pilotti- ja teollisuusvolyymeihin, ruostumattomasta teräksestä tulee yleensä vakiovalinta [2]. Kertakäyttöjärjestelmät voivat leikata alkuinvestointeja, mikä kuulostaa aluksi houkuttelevalta. Solulihan mittakaavassa steriilien kertakäyttöpussien kustannukset tekevät niistä kuitenkin usein kannattamattomia [2].
Vaikutus OpExiin
Ruostumattomasta teräksestä valmistetut järjestelmät tuovat toistuvia käyttökustannuksia vedestä, energiasta ja puhdistuskemikaaleista, joita tarvitaan jokaisessa sterilointisyklissä [2]. Kertakäyttöjärjestelmät kääntävät tämän mallin toisinpäin: ne vähentävät puhdistustöitä, mutta korvaavat ne kertakäyttöpussien jatkuvalla hankintataakalla.
Suuritiheyksisessä solulihan tuotannossa rakennuslaatu on ratkaisevan tärkeää, koska se vaikuttaa kontaminaatioriskiin ja erien tasalaatuisuuteen. Solulihan soluilla ei ole soluseinää, joten ne ovat herkempiä mekaaniselle rasitukselle kuin mikrobisolut. Tämän vuoksi rakenteelliset yksityiskohdat ovat paljon enemmän kuin pelkkä muodollisuus.
Karkea sisäpinnan viimeistely tai heikko hitsauslaatu voi jättää pieniä mikrohalkeamia ja koloja, joihin epäpuhtaudet voivat kertyä. Tällaisessa toimintaympäristössä yksittäinen kontaminaatiotapaus voi tuhota koko tuotantoerän. Ruostumaton 316L-teräs on vakiintunut teollisuusstandardi solulihan bioreaktoreissa, sillä se tarjoaa erinomaisen korroosionkestävyyden ja soveltuu hyvin hygieenisille pesuaineille [1].
Myös antureiden kestävyys on ratkaisevan tärkeää. Linjaan asennettujen in-line-antureiden on kestettävä toistuvia sterilointisyklejä ilman kalibroinnin ryömintää [2]. Sisäinen geometria vaikuttaa niin ikään suoraan solujen suorituskykyyn. Reaktoriastian rakenne määrittää soluihin sekoituksen aikana kohdistuvan leikkausjännityksen, mikä voi heijastua elinkykyisyyteen ja erilaistumiseen [2].
Materiaalin ja valmistuslaadun ohella seuraava merkittävä kustannustekijä on reaktorin vaatiman ohjaus- ja säätölaitteiston laajuus.
3. Prosessinohjaus ja instrumentointi
Astian rakenteen ohella ohjauslaitteisto on usein seuraava merkittävä kustannustekijä.
Vaikutus CapEx-kustannuksiin
Yksinkertaiset ohjausjärjestelmät ovat suhteellisen edullisia. Teollisen mittakaavan laitteistoissa, joissa on täysi automaatio, kattavat anturijärjestelmät ja kosketusnäytölliset ohjauspaneelit, kustannukset voivat kuitenkin nousta yli 200 000 dollarin. Kun kokoonpanoon lisätään edistyneet spektroskooppiset järjestelmät reaaliaikaiseen online-seurantaan, hankintakustannukset nousevat huippuluokassa entisestään [1][2].
Vaikutus OpEx-kustannuksiin
In-line-antureihin liittyy jatkuvia käyttökustannuksia. Ne edellyttävät kalibrointia ja säännöllistä vaihtoa, mikä lisää työvoima- ja ylläpitokuluja. Offline-näytteenotto vähentää laitteistotarvetta, mutta lisää manuaalista työtä ja kasvattaa kontaminaatioriskiä [2].
Vaikutus prosessin toistettavuuteen
Tärkeimmät seurattavat parametrit ovat lämpötila, pH, liuennut happi, CO₂, glukoosi, biomassa ja keskeiset metaboliitit [2]. Jos jonkin parametrin seuranta laiminlyödään, prosessi voi ajautua huomaamattomasti epätasapainoon, kunnes ongelma ilmenee heikentyneenä saantona tai menetettyinä erinä.
Suurissa reaktoriastioissa yksi mittauspiste ei useinkaan riitä. Olosuhteet voivat vaihdella reaktorin eri osissa, minkä vuoksi useisiin pisteisiin sijoitetut anturiryhmät ovat usein välttämättömiä näiden gradienttien luotettavaan kartoitukseen ja automatisoitujen ohjausjärjestelmien tarvitseman toimintadatan tuottamiseen [2].
Merkitys korkean tiheyden solulihan tuotannossa
Korkean tiheyden solulihaviljelmät – joiden katsotaan yleensä ylittävän tiheyden 1 × 10⁷ solua/ml – asettavat huomattavasti suurempia vaatimuksia seurantajärjestelmille [2]. Solutiheyden kasvaessa inhiboivia metaboliitteja, kuten ammoniakkia ja maitohappoa, kertyy nopeammin. Jos instrumentointi ei havaitse näitä muutoksia reaaliajassa, solujen elinkykyisyys voi heikentyä nopeasti.
Vaikka käytettäisiin kestävämpiä solulinjoja, reaktori vaatii silti tarkan instrumentoinnin poikkeamien varhaiseen havaitsemiseen.
Tämä ohjaustaakka kasvaa entisestään, kun reaktorin on huolehdittava myös sekoituksesta, hapensiirrosta ja lämmönhallinnasta.
4. Sekoituksen, hapensiirron ja lämmönhallinnan suunnittelu
Kun ohjausjärjestelmät on ratkaistu, seuraava merkittävä kustannusajuri on se, miten reaktori liikuttaa nestettä, siirtää happea viljelmään ja poistaa lämpöä.
Solulihan tuotannossa näillä kolmella tehtävällä on suora vaikutus sekä CapEx- että OpEx-kustannuksiin.
Vaikutus CapEx-kustannuksiin
Sekoitusjärjestelmällä on suuri merkitys reaktorin kustannuksiin ja rakenteelliseen monimutkaisuuteen. Sekoitussäiliöreaktorit (STR) ovat edelleen vakiintunut ratkaisu. Niissä käytetään mekaanisia sekoittimia, jotka toimivat hyvin monissa bioprosesseissa. Solulihan kohdalla on kuitenkin huomioitava erityispiirre: eläinsoluilla ei ole soluseinää, joten ne ovat huomattavasti alttiimpia turbulenssin aiheuttamalle leikkausjännitykselle. Tämä tarkoittaa, että reaktorisuunnittelussa on usein suosittava matalan leikkausvoiman sekoitinratkaisuja tai siirryttävä sen sijaan airlift-reaktoreihin.
Airlift-reaktorit hyödyntävät hallittua kaasukuplintaa eivätkä vaadi liikkuvia osia. Tämän ansiosta ne voivat soveltua paremmin suurempaan mittakaavaan. Itse asiassa ne alkavat vaikuttaa houkuttelevammilta yli 20 000 l:n tilavuuksissa, joissa mekaanista sekoitusta on vaikeampi perustella [2].
Lämmönhallinta tuo mukanaan toisen kustannustason. Suuren mittakaavan ja suuren tiheyden viljelmät tuottavat lämpöä jatkuvasti, ja tämä lämpö on poistettava, jotta nisäkässolut pysyvät 37 °C:n lämpötilassa [2]. Käytännössä tämä tarkoittaa jäähdytysvaippojen ja lämpötilansäätölaitteiston lisäämistä, mikä nostaa CapEx-kustannuksia [1].
Vaikutus OpEx-kustannuksiin
Käyttökustannukset määräytyvät pitkälti energiankulutuksen mukaan. Sekoitus, ilmastus ja jäähdytys kuluttavat kaikki virtaa, mikä kumuloituu nopeasti teollisessa mittakaavassa.
CIP- ja SIP-järjestelmät lisäävät myös veden ja energian kulutusta ruostumattomasta teräksestä valmistetuissa järjestelmissä. Kertakäyttöjärjestelmät välttävät nämä puhdistusvaiheet, mutta vastapainona ovat kertakäyttöpussien kustannukset [1][2].
Vaikutus prosessin toistettavuuteen
Jos sekoitus on riittämätöntä, reaktoriin voi muodostua ravintoaine-, happi- ja lämpötilagradientteja. Tämä on ongelmallista, koska solut astian yhdessä osassa voivat kokea hyvin erilaiset olosuhteet kuin solut muualla.
Tasalaatuisuutta voidaan parantaa lisäämällä sekoittimen nopeutta, mutta tämä kasvattaa myös leikkausjännitystä. Ilmastukseen liittyy samankaltainen kompromissi: pienemmät kuplat voivat parantaa hapensiirtoa, mutta ne voivat myös vaurioittaa soluja [2].
Tämä tekee solulihan skaalauksesta niin haastavaa. Parempi aineensiirto tarkoittaa usein suurempaa rasitusta soluille.
Merkitys korkean solutiheyden solulihan tuotannossa
Korkeassa solutiheydessä nämä haasteet nostavat kustannuksia nopeasti [2]. Hapentarve kasvaa jyrkästi, lämmöntuotto lisääntyy ja paikallisten gradienttien riski kasvaa jokaisen reaktorin tilavuusloikan myötä.
Nämä suunnitteluratkaisut määrittävät myös sen, voidaanko reaktoria skaalata tehokkaalla tavalla.
5. Skaalausstrategia ja käyttötarkoituksenmukaisuus
Kun reaktori pystyy sekoittamaan tehokkaasti, tuottamaan riittävästi happea ja poistamaan lämpöä asianmukaisesti, seuraava suuri kustannuskysymys on mittakaava. Tässä vaiheessa monet hankkeet joko muuttuvat taloudellisesti kannattaviksi tai alkavat kallistua nopeasti.
Mittakaavastrategia on yksi bioreaktorikustannusten merkittävimmistä tekijöistä.
Vaikutus CapEx-kustannuksiin
Valittavana on kaksi pääasiallista reittiä: scale up (skaalaus ylöspäin) tai scale out (skaalaus rinnakkain). Scale up tarkoittaa siirtymistä yhä suurempiin astioihin. Scale out puolestaan tarkoittaa useiden pienempien reaktoreiden ajamista samanaikaisesti.
Paperilla suuremmat astiat saattavat vaikuttaa itsestään selvältä ratkaisulta. Käytännössä kustannukset voivat nousta jyrkästi heti, kun ylitetään useiden tuhansien litrojen tilavuus. Tarvitaan enemmän prosessiteknistä suunnittelua kaasunvaihdon, lämmönsiirron ja leikkausrasituksen hallitsemiseksi. Tämä kasvattaa alkuvaiheen investointeja huomattavasti [2].
Rinnakkainen skaalaus (scale out) voi keventää alkuvaiheen CapEx-taakkaa ja hajauttaa pääomar用いkkiä useammalle yksikölle. Kääntöpuoli on melko suoraviivainen: jotta useat pienemmät reaktorit toimisivat saumattomasti, taustalle tarvitaan yleensä enemmän automaatiota [2].
Myös itse prosessointimallilla on merkitystä. Siirtymisen panosprosessista jatkuvaan prosessiin on mallinnettu tuovan 55 %:n säästöt sekä CapEx- että OpEx-kustannuksissa 10 vuoden ajanjaksolla samalla, kun se pienentää samaan tuotantomäärään vaadittavaa astiakokoa [2]. Kyseessä on merkittävä strateginen muutos, ei mikään vähäpätöinen hienosäätö.
Vaikutus OpEx-kustannuksiin
Panosprosessien käyttökustannukset ovat yleensä korkeammat, koska niihin sisältyy väistämättä seisokkiaikaa ajojen välillä. Ne vaativat usein myös suurempia astioita tuotantotavoitteiden saavuttamiseksi. Molemmat tekijät nostavat OpEx-kustannuksia [2].
Jatkuvat prosessit ja perfuusiojärjestelmät toimivat toisin. Ne pitävät prosessin vakiintuneessa tasapainotilassa (steady state), jolloin hukka-aikaa ja toistuvista käynnistyksistä ja pysäytyksistä johtuvaa tehottomuutta on vähemmän. Pääasialliset käyttökustannukset eivät silti poistu minnekään: elatusaineen kulutus ja steriloinnin vaatima energia pysyvät suurimpina kuluerinä valitusta reitistä riippumatta [2].
Vaikutus prosessin toistettavuuteen
Panosviljelmät ovat luonteeltaan vaihtelevia. Ravinnepitoisuudet laskevat ajan myötä, kun taas aineenvaihduntatuotteet kertyvät. Tämän seurauksena olosuhteet ajautuvat sivuun ajon aikana, mikä vaikeuttaa prosessinohjausta.
Jatkuva tuotanto pitää järjestelmän tasapainotilassa. Tämä vähentää suoraan happi-, ravintoaine- ja lämpötilagradienteista johtuvia ongelmia, joiden hallinta vaikeutuu reaktorikoon kasvaessa [2]. Yksinkertaisesti sanottuna: se, mikä tuntuu helposti hallittavalta pienessä astiassa, voi muuttua merkittäväksi haasteeksi suuressa mittakaavassa.
Ennen mittaviin CapEx-investointeihin sitoutumista olosuhteiden optimointiin kannattaa käyttää 250 mL:n scale-down-reaktoreita [2]. Se on huomattavasti edullisempi tapa selvittää solujen todelliset tarpeet.
Merkitys korkean tiheyden solulihan tuotannossa
Solulihan osalta tilanne on vieläkin spesifimpi. Monet lihan tuotantoon soveltuvat solut ovat kiinnittymisriippuvaisia (anchorage-dependent), joten ne eivät luonnostaan sovellu suuren mittakaavan tuotantoon skaalautuvassa bioreaktorissa. Tämän mahdollistamiseksi tuottajien on usein sopeutettava solut suspensiokasvuun tai hyödynnettävä mikrokantajia [2].
Tämä sopeuttaminen ei ole toissijainen kysymys, vaan se on kaupallisen mittakaavan elinkelpoisuuden keskiössä. Toisin sanoen skaalautuvuudessa ei ole kyse vain astian koosta. Kyse on myös siitä, kykenevätkö solut toimimaan järjestelmässä, jota voidaan ajaa tuotantotasolla ilman kustannusten karkaamista käsistä. Nämä valinnat ohjaavat alla olevassa taulukossa esitettyjä kompromisseja.
Bioreaktorien kustannuskompromissit pähkinänkuoressa
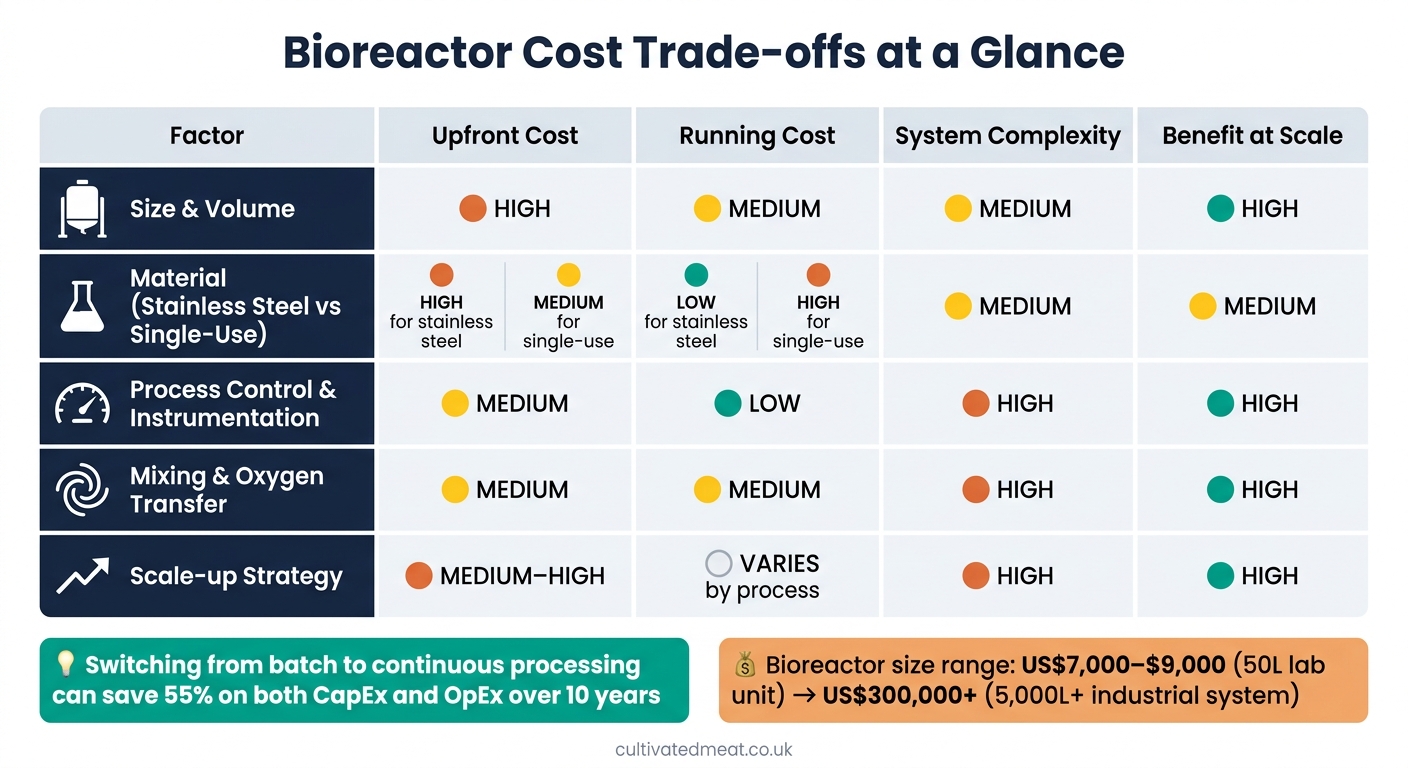
Bioreaktorin kustannustekijät: CapEx- ja OpEx-erittely solulihan tuotannossa
Korkean solutiheyden solulihajärjestelmissä kustannukset muodostuvat paljosta muustakin kuin itse astian hinnasta. Kokonaisuutta muovaa viisi tekijää eri tavoin: alkuinvestoinnit, jatkuvat käyttökustannukset ja tekninen monimutkaisuus. Alla oleva taulukko asettaa nämä tekijät rinnakkain.
Tätä tulee tarkastella kustannuskarttana, ei paremmuusjärjestyksenä.
| Tekijä | Alkuinvestointi | Käyttökustannukset | Järjestelmän monimutkaisuus | Hyöty suuressa mittakaavassa |
|---|---|---|---|---|
| 1. Koko ja tilavuus | Korkea | Keskisuuri | Keskisuuri | Korkea |
| 2. Materiaali (ruostumaton teräs vs. kertakäyttöinen) | Korkea (ruostumaton teräs) / Keskisuuri (kertakäyttöinen) | Matala (ruostumaton teräs) / Korkea (kertakäyttöinen) | Keskisuuri | Keskisuuri |
| 3. Prosessinohjaus ja instrumentointi | Keskisuuri | Matala | Korkea | Korkea |
| 4. Sekoitus ja hapensiirto | Keskisuuri | Keskisuuri | Korkea | Korkea |
| 5. Skaalausstrategia | Keskisuuri–korkea | Vaihtelee prosessin mukaan | Korkea | Korkea |
Taulukon nopea tarkastelu tekee yhden asian selväksi: kukin kustannustekijä vaikuttaa eri osa-alueeseen. Suuremmat järjestelmät vaativat tyypillisesti enemmän pääomaa etukäteen. Materiaalivalinta siirtää painopistettä pääomainvestointien ja toistuvien käyttökustannusten välillä. Ohjausjärjestelmät lisäävät monimutkaisuutta, mutta ne voivat parantaa prosessin toistettavuutta mittakaavan kasvaessa.
Sekoitus ja hapensiirto kuuluvat samaan kategoriaan. Ne eivät ainoastaan lisää laitteistokustannuksia, vaan tekevät myös koko järjestelmän optimaalisesta ajamisesta vaativampaa. Tiheässä soluviljelmässä tällä on kriittinen merkitys. Jos sekoitus on riittämätöntä tai hapensyöttö heikkenee, prosessin suorituskyky voi romahtaa nopeasti.
Skaalausstrategialla on suurin pitkän aikavälin vaikutus kokonaiskustannuksiin. Siinä prosessisuunnittelu voi muuttaa taloudellisia edellytyksiä merkittävästi. Kustannukset nousevat jyrkästi siirryttäessä laboratoriotyöstä teolliseen tuotantoon, joten varhaisilla mittakaavapäätöksillä on kauaskantoiset vaikutukset. Nämä valinnat ovat ratkaisevia alan edetessä kohti kaupallistamista solulihan tiekartan mukaisesti. Yksi esimerkki erottuu selvästi: siirtymisen panosprosessista (batch) jatkuvatoimiseen prosessiin on mallinnettu tuovan 55 %:n säästöt pääoma- ja käyttökustannuksissa 10 vuoden ajanjaksolla [2].
Yhteenveto kokoaa nämä kompromissit yhteen.
Yhteenveto
Mikään yksittäinen spesifikaatio ei määrittele bioreaktorin kustannuksia. Kyse on viidestä päävalinnasta: koko, materiaali, ohjaus, sekoitus ja skaalausstrategia. Keskeisintä on seurata kokonaiskustannuksia pelkän hankintahinnan sijaan.
Oikea bioreaktori on se, joka vastaa prosessitavoitetta alhaisimmilla kokonaiskustannuksilla. Voit käyttää solulihan kustannuslaskuria näiden muuttujien mallintamiseen. Sen on sovelluttava solulinjalle, ylläpidettävä steriiliyttä ja tuettava vakaata kasvua ilman prosessille tarpeettomia lisäkustannuksia. Siksi varhaisen vaiheen suunnittelupäätökset ovat ratkaisevan tärkeitä.
Prosessivalinta voi vaikuttaa merkittävästi sekä CapEx- että OpEx-kustannuksiin ajan mittaan. Älykkäämpi bioreaktorisuunnittelu on yksi keino alentaa solulihan tuotantokustannuksia.
Lisää solulihaa käsitteleviä asiantuntija-artikkeleita löydät osoitteesta Cultivated Meat Shop.
Usein kysytyt kysymykset
Miksi säiliön hinta on vain osa bioreaktorin kokonaiskustannuksista?
Säiliön hinta on vain yksi osa bioreaktorin kokonaiskustannuksista. Suuri osuus menoista muodostuu päivittäisistä käyttökustannuksista ja järjestelmän vaatimasta laitosinfrastruktuurista.
Tähän sisältyy lämmitykseen, jäähdytykseen ja hapensaantiin kuluva energia sekä puhdistus- ja sterilointijärjestelmät ja tarkat monitorointilaitteet. Cultivated Meat Shop seuraa, miten nämä tekijät vaikuttavat kustannustehokkuuteen alan siirtyessä kohti skaalattavia, elintarvikelaatuisia standardeja.
Milloin kertakäyttöjärjestelmä on edullisempi kuin ruostumaton teräs?
Kertakäyttöiset bioreaktorit voivat tulla edullisemmiksi kuin ruostumattomasta teräksestä valmistetut järjestelmät, koska ne poistavat kalliin CIP- (cleaning-in-place) ja SIP- (sterilisation-in-place) infrastruktuurin tarpeen. Ne voivat myös pienentää alkuvaiheen investointikustannuksia, sillä ne vaativat vähemmän ruostumatonta terästä, putkistoja ja antureita.
Koska ne toimitetaan esisteriloituina, ne voivat myös lyhentää erien välistä vaihtoaikaa sekä vähentää veden ja energian kulutusta. Taloudellinen hyöty toteutuu kuitenkin vain, jos jätehuolto on järjestetty tehokkaasti ja solulihan tuotantoon tarkoitettujen, elintarvikekelpoisten kertakäyttöpussien hinnat pysyvät hallinnassa.
Miksi jatkuvatoiminen prosessi voi alentaa bioreaktorikustannuksia?
Jatkuvatoiminen prosessi voi alentaa bioreaktorikustannuksia, koska se eliminoi laitteiston puhdistukseen ja sterilointiin erien välillä kuluvan seisokkiajan. Jatkuvan pysäyttämisen ja käynnistämisen sijaan järjestelmä toimii keskeytyksettä: valmiit solut poistetaan, tuoreita ravinteita syötetään sisään ja tuotanto jatkuu.
Reaaliaikaisen monitoroinnin ja solujen retentiolaitteistojen avulla tämä kokoonpano voi tehostaa tuotantoa ja samalla alentaa sekä pääoma- että käyttökustannuksia. Kymmenen vuoden aikajänteellä se voi alentaa näitä kustannuksia jopa 55 % panosprosessiin verrattuna.


